


 English
 русский
Bir tesis mühendisi bir keresinde, miller 0,05 mm dahilinde hizalanmış olmasına rağmen pompa kaplininin neden disk paketlerine zarar vermeye devam ettiğini sormuştu. Kaplin yalnızca torka göre seçilmişti. Disk paketinin pompanın termal büyümesi nedeniyle sapması ve döngüsel yükün cıvata dairesindeki laminasyonları yavaşça aşındırması sırasında oluşan eksenel itme kuvvetini hiç kimse hesaba katmadı. Disk kaplin tasarımı, burulma sertliğini, yanlış hizalama kapasitesini ve kuvveti gerçek çalışma zarfına göre dengeleme disiplinidir. Dengeyi doğru yaptığınızda kaplin bir tak ve unut bileşenine dönüşür; yanlış anladığınızda tekrarlayan bir kesinti kaynağı haline gelir.
Bir Disk Kaplin Tasarımının Neleri Sunması Gerekir?
Bir disk kaplini, torku paketler halinde düzenlenmiş ince paslanmaz çelik laminasyonlar yoluyla iletir. Tasarım işi üç ölçülebilir gereksinimle başlar:
- Nominal torku yüksek burulma sertliği ve sıfır boşlukla iletin.
- Paralel yanlış hizalamayı, açısal yanlış hizalamayı ve birleşik yanlış hizalamayı tanımlanmış sınırlar dahilinde karşılayın.
- Sürücü ve tahrik edilen yataklar üzerindeki reaksiyon kuvvetlerini kabul edilebilir değerlerde tutarken eksenel hareketi (uç şamandırası) absorbe edin.
İlk iki gereksinim genellikle açıktır. Üçüncüsü ise iyi tasarımları problemli olanlardan ayıran özelliktir. Her disk paketinin sınırlı bir eksenel ve bükülme sertliği vardır ve kaplin saptırıldığında geri çağırıcı kuvvetler üretir. Bu kuvvetler doğrudan bağlı makinenin yataklarına ve contalarına gider. Daha fazla laminasyonu istifleyerek tork kapasitesini maksimuma çıkaran bir tasarım, bükülme sırasında da daha sert hale gelecek ve yatak yükleri de buna göre artacaktır.
| Tasarım girişi | Neden önemli? |
|---|---|
| Nominal ve tepe tork | Disk paketi boyutunu, laminasyon sayısını ve cıvata çapını belirler. |
| Çalışma hızı | Denge kalite derecesini ve yüksek hızlar için kritik hız marjlarını ayarlar. |
| Paralel hizalama | Disk paketi çapını ve fistolu profil seçimini yönlendirir. |
| Açısal yanlış hizalama | Laminasyonların sayısını ve kalınlığını sınırlar. |
| Eksenel termal hareket | Eksenel sertlik gereksinimini ve ara parça uzunluğunu belirler. |
| İzin verilen yatak reaksiyonu | Geri yükleme kuvvetini ve dolayısıyla toplam yığın kalınlığını kısıtlar. |
Disk Paketi Geometrisi: Düz Taraflı ve Taraklı
Her laminasyonun şekli, yük altında stresin pakete nasıl yayıldığını kontrol eder. Endüstriyel uygulamaya iki geometri hakimdir.
Düz kenarlı disk paketleri, iç ve dış cıvata daireleri arasında sağlam bir kontura sahiptir. Belirli bir zarf için en yüksek tork yoğunluğunu sunarlar ve üretimleri nispeten ucuzdur. Dezavantajı ise stresin cıvata delikleri çevresinde yoğunlaşması ve bu durumun paketin yorulma hasarı olmadan absorbe edebileceği açısal sapma miktarını sınırlamasıdır.
Taraklı veya profilli disk paketleri, bitişik cıvatalar arasındaki malzemeyi kaldırarak kavisli bir hat oluşturur. Profil, gerilimi daha geniş bir alana dağıtır ve aynı döngüsel gerilim seviyesinde daha fazla açısal yanlış hizalamaya izin verir. Takas, aynı çap için biraz daha düşük bir tork kapasitesidir; bu nedenle, yanlış hizalama kapasitesinin mutlak kompaktlıktan daha önemli olduğu pompa, kompresör ve diğer döner ekipman uygulamalarında fistolu paketlerin hakim olmasının nedeni budur.
Genel endüstriyel aktarma organları için, alüminyum alaşımlı göbeklere ve kelepçe tipi sabitlemeye sahip fistolu desenli disk bağlantısı, yanlış hizalama kapasitesi, burulma sertliği ve kompaktlık arasında pratik bir denge sağlar.
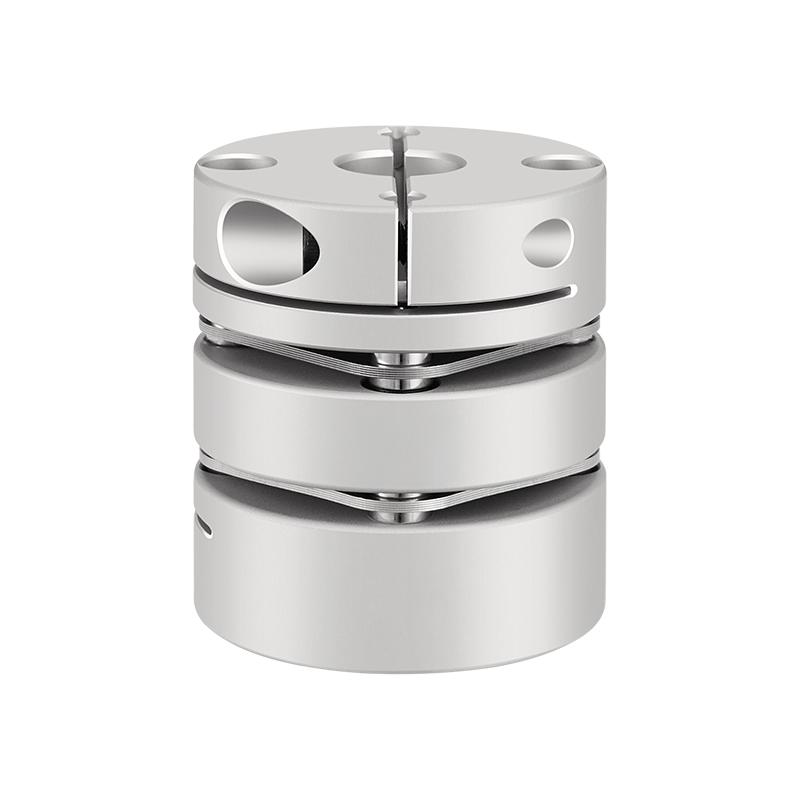 RSK-CPL 304 Paslanmaz Çelik Diskli Alüminyum Alaşımlı Diyafram Kaplini Bu kelepçe tipi kaplin, hassas servo ve step motor uygulamaları için düşük atalet ve yüksek burulma sertliği sunan alüminyum alaşımlı bir göbek ve 304 paslanmaz çelik diyafram kullanır. Ürünü Görüntüle →
Malzeme ve Laminasyon Kalınlığı
Disk malzemesi seçimi korozyon direnci, sıcaklık ve yorulma dayanıklılığına göre belirlenir. Yağışla sertleştirilmiş paslanmaz çelikler varsayılan seçimdir çünkü yüksek akma dayanımını iyi korozyon direnci ve yaklaşık 300°C'ye kadar sıcaklıklarda kararlı davranışla birleştirirler. Tuz yüklü veya kimyasal olarak agresif ortamlar için, daha yüksek alaşımlı paslanmaz kaliteler çukurlaşma ve stres korozyonu çatlaması riskini azaltırken, korozyona dayanıklı kaplamaya sahip karartılmış 45 çelik paket daha kuru endüstriyel ortamlar için pratik bir orta yol oluşturur.
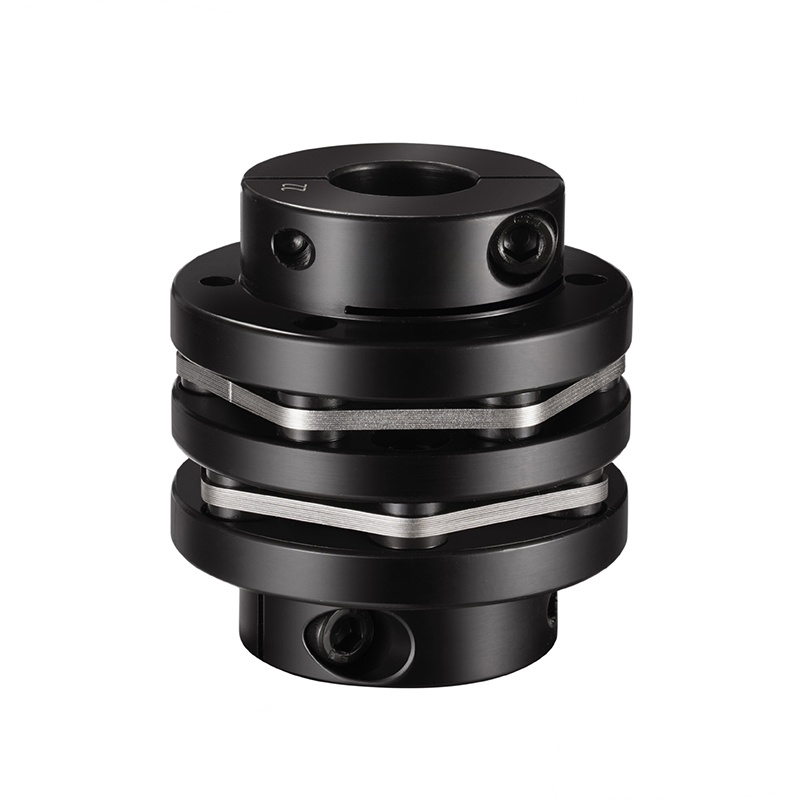 RSK-CPNLT 45# Karartma Kaplamalı Çelik Kademeli Çift Diyaframlı Kaplin Kamalı 45# çelik göbek ve 304 paslanmaz çelik diyaframa sahip bu kelepçeli kaplin, zorlu endüstriyel aktarma organları için büyük tork iletimi ve korozyon direnci sağlar. Ürünü Görüntüle →
Laminasyon kalınlığı doğrudan bir tasarım koludur. İnce laminatlar, belirli bir sapma için daha düşük bir geri getirme kuvveti üreterek rulmanları korur, ancak paket başına daha az eksenel yük kapasitesi sağlar. Daha kalın laminatlar daha fazla tork ve eksenel yük taşır ancak paketi hem bükülme hem de eksenel yönlerde daha sert hale getirir. Çoğu tasarımda tek bir kalın plaka yerine aynı ince laminatlardan oluşan bir yığın kullanılır, çünkü lamine yığın yük kapasitesini esneklikten ayırır: laminasyonların eklenmesi herhangi bir elemanın bükülme sertliğini arttırmadan tork kapasitesini artırır.
Cıvatalı Bağlantılar ve Ön Gerdirme
Tork, cıvataların sıkma kuvveti aracılığıyla iç ve dış cıvata daireleri arasında aktarılır. Doğru tasarlanmış bir bağlantıda, laminasyonlar arasındaki sürtünme yükü taşır; cıvataların kendileri kesme sırasında çalışmıyor. Bu nedenle sıkma prosedürü ve ön yük kontrolü sonradan akla gelen bir düşünce değil, tasarımın bir parçasıdır.
Ön germe, disk paketi cıvatalarının belirli bir ön yüke kadar kasıtlı olarak gerilmesini ifade eder. Sıkıştırma kuvveti çok düşükse, laminasyonlar yükün her tersine çevrilmesinde birbirlerine doğru kayar ve cıvata deliklerinde aşınmaya neden olur. Sürtünme, sahadaki en yaygın disk kaplin arıza modudur ve neredeyse her zaman yetersiz veya tutarsız ön yüklemeden veya cıvata başlarının altında eksik olan sertleştirilmiş pullardan kaynaklanabilir.
İyi tasarlanmış bir cıvatalı bağlantı, kontrollü cıvata gerginliği, sertleştirilmiş rondelalar veya bilezikler ve mikro kaymaya dirençli bir yüzey kaplaması kullanır. Bir kaplin bu ayrıntılar olmadan monte edildiğinde, disk paketinin tasarım amacı ilk günden itibaren tehlikeye girer.
Burulma Sertliği ve Geri Yükleme Kuvveti: Makineleri Koruyan Denge
Disk kaplin tasarımının tanımlayıcı özelliği, dönme yönündeki yüksek burulma sertliği ile hizasızlık düzlemindeki düşük bükülme sertliğinin birleşimidir. Bu, şaftın yer değiştirmesini kabul ederken, sarma olmadan tork aktarımına izin verir.
Geri yükleme kuvveti, disk paketleri nötr konumlarından saptırıldığında üretilen yanal veya eksenel kuvvettir. Daha düşük geri yükleme kuvvetleri, makine kalıcı bir yan yük taşımadığından yatak ve conta ömrünü artırır. Bu nedenle tasarımcılar en ince pratik laminasyonları ve tork ve hız gereksinimlerini karşılayan en küçük paket çapını hedefler.
Her rulmanın kendi izin verilen radyal yükü olmasına rağmen, kaplinin maksimum geri yükleme kuvvetini rulmanın sürekli değerinin geniş bir farkla altında tutmak faydalı bir kriterdir. Tasarımcılar sertlik hesaplamasını tekrar gözden geçirmeden tork kapasitesini takip etmek için laminasyonlar eklediğinde bu sınıra ulaşmak şaşırtıcı derecede kolaydır.
Disk Kaplin ve Dişli Kaplin: Karşılaştırmalı Tasarım Öncelikleri
Disk kaplinleri ve dişli kaplinler yanlış hizalamaya farklı yaklaşımlar uygular ve tasarım öncelikleri de buna göre farklıdır. Dişli kaplinleri, göbek ile manşon arasında göreceli kaymaya izin veren taçlı dişli dişleri aracılığıyla torku iletir; kompakt zarflarda büyük torkları idare ederler ve önemli ölçüdeki yanlış hizalamayı tolere ederler, ancak yağlama gerektirirler ve diş yanlarındaki aşınma uzun vadeli bir bakım sorunu olmaya devam eder. Disk kaplinler, bükme işleminde esnek metalik elemanlar kullanır ve kayan parça taşımaz, dolayısıyla yağlama olmadan çalışır ve çok daha düşük geri yükleme kuvvetleri üretir.
| karakteristik | Disk kaplini | Dişli kaplin |
|---|---|---|
| Yağlama | Hiçbiri gerekli değil | Gres veya yağ gerekli |
| Geri yükleme kuvveti | Düşük ila orta | Orta ila yüksek |
| Yanlış hizalama yeteneği | İyi açısal, sınırlı paralel | Büyük açısal ve paralel |
| Tork yoğunluğu | Orta | Yüksek |
| Boşluk | Sıfır | Minimal ama mevcut |
Yüksek tork yoğunluğunun ve büyük yanlış hizalamanın baskın gereksinimler olduğu durumlarda, dişli kaplinler geleneksel tercih olmayı sürdürüyor ve tambur dişli kaplinlerin çalışma prensipleri, bunların neden ağır hadde tahriklerinde hakim olmaya devam ettiğini açıklıyor. Ancak hassasiyet, temiz çalışma ve düşük yatak yükünün mutlak tork yoğunluğundan daha önemli olduğu durumlarda disk kaplin tasarımı daha güçlü bir adaydır.
Yüksek Hızlı ve Özel Disk Bağlantı Tasarımı
Yüksek hızlı hizmet, farklı kısıtlamalar getirir. Yaklaşık 3.600 rpm'nin üzerindeki çalışma hızlarında, kaplinin dengesizliği doğrudan yanal rotor modlarını harekete geçirir ve tasarımcı, kaplinin çalışma hızının rotor sisteminin kritik hızıyla çakışmadığını doğrulamalıdır. Balans kalite dereceleri ISO 1940-1'e uygun olarak belirtilmiştir ve 10.000 rpm veya daha yüksek hızda çalışan kaplinler için normalde çok düzlemli bir balans gerekir.
Dış yüzeydeki rüzgar kayıpları ve aerodinamik direnç de hızla artar, bu nedenle yüksek hızlı disk kaplinleri pürüzsüz profillerle ve çıkıntılı bağlantı elemanları olmadan işlenir. Ara parçanın eksenel konumu, diyafram kalınlığı ve iki paket arasındaki bükülme sertliği sistemin yanal doğal frekanslarını etkiler.
Bu seride özel tasarımlar yaygındır. Test standı kaplinleri, turbomakineler ve yüksek hızlı fan tahrikleri sıklıkla kaplin gövdesine entegre edilmiş standart dışı göbek delikleri, kademeli miller veya fren diskleri gerektirir. Tüm tasarımı ve işleme sürecini kontrol eden bir üretici, balans özelliklerinden ödün vermeden disk paketi geometrisini ve göbek konfigürasyonunu uyarlayabilir.
Pratik Bir Disk Kaplin Tasarımı İnceleme Kontrol Listesi
Bir disk kaplin tasarımı sonlandırılmadan önce, genel görev sınıflandırmasından varsayılmak yerine aşağıdaki noktaların gerçek makine verileriyle karşılaştırılarak kontrol edilmesi gerekir.
- Tork: Başlatma ve sıkışma koşulları da dahil olmak üzere hem sürekli torku hem de en kötü durumdaki tepe torku onaylayın.
- Yanlış hizalama: katalog maksimumunu değil, gerçek kurulu yanlış hizalamayı ölçün; Hem paralel hem de açısal hizasızlık aynı anda etki ettiğinde tasarım marjı hızla kaybolur.
- Eksenel hareket: tahrik edilen makinenin termal büyümesini ve herhangi bir eksenel hareketini içerir; Disk paketinin eksenel sertliği bu hareketi itme yüküne dönüştürür.
- Geri yükleme kuvveti: Hesaplanan geri yükleme kuvvetini rulman üreticisinin izin verilen radyal yüküyle karşılaştırın.
- Hız: Denge kalite derecesini doğrulayın ve hiçbir yanal kritik hızın çalışma aralığına düşmediğini kontrol edin.
- Çevre: Sıcaklık aralığını, nemi, kimyasallara maruz kalmayı ve ATEX veya benzeri bir görev için tamamen metal bir tasarımın gerekli olup olmadığını değerlendirin.
- Kurulum: Ön yük sürtünme direnci açısından belirleyici olduğundan cıvataların, rondelaların ve sıkma araçlarının belirtildiğini doğrulayın.
Disk kaplin tasarımı basit bir tork hesaplaması değildir. En iyi tasarımlar, geri yükleme kuvvetinin, yanlış hizalama kapasitesinin ve laminasyonların yorulma ömrünün gerçek çalışma koşullarına göre hesaplandığı tasarımlardır; çünkü asla arızalanmayan kaplin, katalog için değil sistem için tasarlanmıştır.
 Previous


